Muhteşem KasımTüm yazılım fiyatlarımızda Yazılımda %20 indirimKod PAN11.11Teklif isteyinKod PAN11.11 · Kampanya 30 Kasım 2026'ya kadar
Pan Innovation House Pan Innovation House
SEKTÖREL YAZILIM · ÖRME FABRİKASI

İplik lotundan top etiketine, makine ayarından boya partisine her topun kaydını tutan örme fabrikası yazılımı

PAN Enterprise Solutions, Pan Innovation House'un yazılım kolu · Merkez Gaziantep, Londra ofisi

Yuvarlak örme salonunun, çözgülü örme makinelerinin ve trikoda düz örme hattının makine, artikel, iplik lotu, ilmek boyu, elastan beslemesi, top tartısı, ham kumaş hatası ve panel kaydını tek zincirde toplarız. Muhasebe ve ERP'niz ile makine üreticilerinin kendi sistemleri yerinde kalır; yanlarına eksik halkayı, yani lot ile makine, artikel ile gramaj, top ile boya partisi bağını kurarız.

Fiyatı mı soracaksınız? Kapsamı kısa bir görüşmede dinler, bütçe çerçevesini ve süreyi yazılı olarak paylaşırız.

Sizi arayalım

Adınızı ve numaranızı bırakın; mesai saatlerinde en geç 1 iş günü içinde dönelim. E-posta gerekmez.

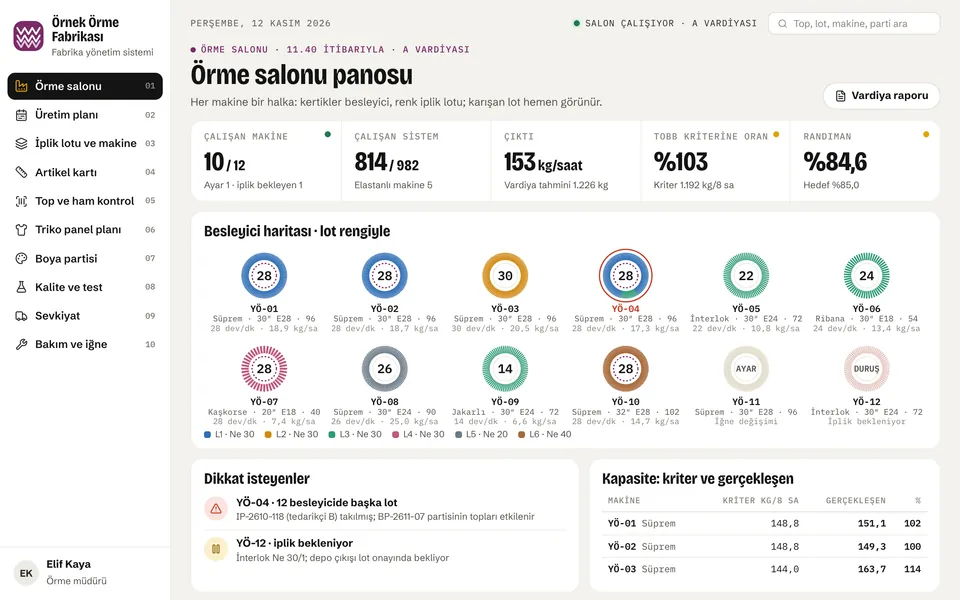
Örme fabrikası salon panosu: on iki yuvarlak örme makinesi besleyici halkaları olarak, iplik lotuna göre renkli; devir, kg/saat, kapasite kriteri karşılaştırması ve uyarılar
1,6 milyar $ Örme kumaş ihracatı 2025'te 1,631 milyar $ oldu ve yüzde 9,1 geriledi; triko giyim ihracatı 2,899 milyar $ (Ticaret Bakanlığı ve İTHİB verileri). Daralan pazarda fire ve barre kaybı marjı yer.
5 ekran Örme salonu, iplik lotu ve makine eşleşmesi, artikel kartı, top barkodu ve ham kumaş kontrolü, triko panel planı bu sayfada temsilî verisiyle görülebilir.
Makinelerinize dokunmadan Yuvarlak, çözgülü ve düz örme makineleri ile üreticilerinin izleme sistemleri yerinde kalır; veri aktarımı makine ve sürüme göre keşifte netleşir.
Kapsam keşifte Çoğu örme fabrikasında iplik lotu, top etiketi ve artikel kaydıyla başlanır; salon panosu, ham kumaş kontrolü ve triko planı sonradan eklenir.

Bu sayfa Tekstil ve Konfeksiyon Üretimi yazılımı sayfasının bir koludur; sektörün genel tablosu ve diğer kolları orada.

Tanıdık geliyor mu?

Örmede kayıp, iplik lotundan makineye, makineden boya partisine uzanan bağlarda kaybolur.

Aşağıdaki tablo bir yuvarlak örme, çözgülü örme ya da triko fabrikasını tarif ediyorsa bu sayfa sizin için yazıldı. Sayılar kaynaklı verilerdir; PAN'ın müşteri sayısı ya da başarı oranı gibi bir iddiası yoktur.

  • Barrenin nedenleri Cotton Incorporated'ın teknik bülteninde tek sözcükle özetleniyor: tutarsızlık. İplik tarafında farklı numara, farklı eğirme sistemi, farklı karışım oranı, farklı tedarikçi, farklı büküm düzeyi ve yönü, farklı tüylülük ve farklı mum miktarının karışması sayılıyor. Oysa makine başındaki lot çoğu fabrikada kayıt dışıdır; karışıklık ancak boyahanede, kumaşta görünür.
  • Aynı boya partisine girecek topların hangi iplik lotundan örüldüğü parti hazırlanırken elle araştırılıyor. Makinede bobin değişimi sırasında yanlış lot takıldığında, bir makinenin topu iki lot taşır ve bunu kimse görmez. Stok ipliğin etiketlenmesi ve ilk giren ilk çıkar ilkesi bültende önlem olarak yazılı, ama bunu kayda dökmek ayrı iş.
  • Kapasite tahmine dayanıyor. TOBB'un örme kumaş kapasite kriteri (karar 62, revizyon 31.07.2024) yuvarlak örmede sistem başına 1,5 kg/8 saat, jakarlıda 0,8 kg, welsoft, havlu ve yatak kumaşında 3 kg veriyor; elastomer besleyen sistem başına 0,1 kg (jakarlıda 0,06) iplik ekleniyor. Gerçekleşen ise pus, fayn, sistem, devir, ilmek boyu ve numaraya bağlı; kriterle gerçekleşeni yan yana gören yok.
  • Artikel bilgisi ustanın kafasında. Süpremin ilmek boyu, ribananın iplik beslemesi, interlokun çekimi, elastanın çekim oranı ve gerginliği makineden makineye elle ayarlanıyor. Aynı artikel iki makinede farklı gramaj ve en veriyor; hangi ayarın onaylı olduğunu gösteren tek kayıt yok.
  • Ham kumaş hatası boyadan sonra anlaşılıyor. Uygulayıcı kaynaklar iğne çizgisini, delik, düşen ilmek, lycra kaçığı ve yağ lekesini tipik örme hatası sayıyor; barre, sinker izi ve hafif lycra farkı grej kumaşta zor görünüp boyadan sonra belirginleşiyor. Tek bir iğne çizgisi bile bütün topun ikinci sınıfa düşmesine yol açabiliyor.
  • Top tartısı, gramaj ve en kâğıtta. Top makineden alınır, tartılır, etiket el yazısıyla ya da ayrı bir programdan basılır; top etiketindeki makine, vardiya, iplik lotu ve elastan lotu bilgisi çoğu yerde yok. Müşteri 'bu top hangi makinedendi' diye sorduğunda cevap defterden aranır.
  • Trikoda üretim panel panel yapılıyor: ön, arka, kol, yaka ayrı örülüyor ve linking'e gidiyor. TOBB kriteri bile elektronik düz örmede çalışan iğne sayısı, parça eni ve parça adedi üzerinden hesaplanıyor. Panel dengesi (her kazağa bir ön, bir arka, iki kol) ve makine dosyasının hangi sürümünün hangi makinede çalıştığı ayrı kayıtlarda; eski sürümle örülen panelin ölçüsü kayar.
  • İzleme makine markasına bağlı. Yuvarlak örme, düz örme ve çözgülü örme üreticilerinin her birinin kendi dijital sistemi var ve her biri yalnız kendi makinelerini görüyor. Karışık makine parkında vardiya amiri üç ekrana bakar; iplik lotu, artikel ve boya partisi bu ekranların hiçbirinin konusu değil.
  • Pazar daralıyor. Örme kumaş ihracatı 2025'te yüzde 9,1 gerilediği için fire, ikinci sınıf kumaş ve barre kaynaklı yeniden boya, kâr marjını doğrudan eritiyor. Kaybın en büyük kısmı üretim sırasında, kayıtsız yerlerde oluşuyor.
Sektörün bugünkü yazılım tablosu

Örme fabrikaları bugün hangi sistemleri kullanıyor, nerede tıkanıyor?

Genel ERP, tekstile özel ERP, makine üreticilerinin dijital sistemleri ve tasarım ile program yazılımları var. Aralarındaki bağ, yani iplik lotundan top etiketine ve boya partisine uzanan tek kayıt zinciri çoğu yerde kurulmamış. Ürün adları üreticilerin kendi sayfalarından alınmıştır; kapsamı doğrulanamayan ürünler yazılmamıştır.

KatmanBugün kullanılan yazılımlarBıraktığı boşluk
Genel ERP ve muhasebe (yatay omurga) Logo (Tiger, GO, Netsis), Mikro, ETA Cari, stok, fatura ve e-irsaliye için sağlam; yerinde kalmalı. Makine başındaki iplik lotu, artikel ayarı, top bazında tartı ve hata, barre riski gibi örme ayrıntıları genellikle bu programların dışında, Excel'de ve defterde tutulur.
Tekstile özel ERP Datatex NOW, Enfotek MDS (örme, dokuma ve iplik üretimi), Enfotek EDS (tekstil ve konfeksiyon) Datatex NOW tekstil ve konfeksiyon için hammaddeden bitmiş ürüne uzanan modüler bir ERP olarak anlatılıyor; planlama, üretim, kalite, stok ve lojistik modülleri var ve dikişsiz örme giyim üreten bir müşterisi bir sektör yayınında anılıyor. Enfotek, MDS ürününü örme, dokuma ve iplik üretiminden mali işlere uzanan sanayi ERP'si, EDS ürününü KeyPad kalite kontrol cihazıyla birlikte tekstil ve konfeksiyon ERP'si olarak tanıtıyor. Makine başı lot, ilmek boyu ve lycra ayrıntısının nasıl işleneceği keşifte netleşir.
Yuvarlak örme makine üreticisinin dijital platformu Mayer & Cie knitlink Mayer & Cie'nin kendi sitesinde knitlink adlı dijital platform sayfası var; kapsamı orada ayrıntılı anlatılmıyor. Makine üreticisinin platformu olarak öncelikle kendi makinelerine bakar; karışık yuvarlak örme parkında iplik lotu, artikel ve boya partisi bağı ayrıca kurulmayı ister.
Düz örme (triko) üretim yönetimi SHIMA KnitManager (Shima Seiki) Shima Seiki düz örme fabrikaları için sipariş bazında anlık işletme oranı ve ilerlemeyi, KPI ve kritik yol analizini, ERP için API'yi ve IoT ile bağlı düz örme makinelerini sunuyor; SPP planlaması, SPR3 veri toplama ve SPC veri aktarımı aynı ailede. Yalnız Shima düz örme makinelerini kapsar; yuvarlak örme, iplik lotu ve ham kumaş kontrolü bu yazılımın konusu değildir.
Düz örme tasarım ve makine programı SDS-ONE APEX4 (Shima Seiki), M1plus (Stoll) APEX serisi planlama, tasarım, kumaş simülasyonu, 3B sanal numune ve makine programlamayı kapsıyor. Stoll'un M1plus'ı desen çizimi ve Sintral örme programının üretildiği iş istasyonu; 'knit and wear' desen tipini destekliyor. İkisi de tasarım ve program yazılımıdır; panel dengesi, makine dosyası sürümünün hangi makinede çalıştığı ve üretim kaydı ayrıca izlenmek ister.
Çözgülü örme makine kontrolü KAMCOS (KARL MAYER) KARL MAYER, grubundaki makinelerin kontrol yapısını 2003'ten beri KAMCOS komuta sistemiyle kuruyor; güncel arayüz KAMCOS 2. Makine kontrol platformudur ve KARL MAYER makinelerini kapsar; raşel ve trikot topun iplik ve levent kaydı ayrıca bağlanmayı ister.

Ürün adları üreticilerin kamuya açık sayfalarından derlenmiştir (Eylül 2026); PAN ile bağlantıları yoktur. "Bıraktığı boşluk" sütunu keşif görüşmelerinde sık karşılaştığımız durumların genel bir özetidir; belirli bir ürünün eksikliği anlamına gelmez.

Yaklaşımımız

Makine verisi, artikel ve ERP arasındaki boşluğu kapatan top ve lot katmanı.

Örme fabrikanıza ikinci bir ERP ya da makine izleme sistemi getirmiyoruz. İplik lotundan makineye, makineden topa, toptan boya partisine uzanan kayıt zincirini kuruyor; mevcut ERP'nizi, makinelerinizin kendi sistemlerini ve tasarım yazılımlarınızı yerinde bırakıp aralarındaki eksik halkaları dolduruyoruz.

Örme salonu: besleyici haritası

Her yuvarlak örme makinesi pus, fayn, sistem sayısı, devir, artikel, iplik lotu ve kg/saat ile görünür. Besleyici bazında hangi lotun takılı olduğu bir haritada çizilir; makinede iki lot varsa uyarı verir. Randıman ve vardiya kg'ı, TOBB kapasite kriteriyle karşılaştırılır.

İplik lotu ve barre önleme

Makine ile iplik lotu eşleşir; aynı boya partisine girecek toplar için lot uyumu, tedarikçi, eğirme sistemi, büküm ve harman farkı yan yana gösterilir. Farklı lot uyarısı partiyi bölmeyi önerir; kuralları siz koyarsınız, biz yalnız görünür kılarız.

Artikel kartı

Süprem, ribana, interlok, kaşkorse, iki iplik, üç iplik ya da jakarlı artikelin pus, fayn, sistem, iğne sayısı, devir, ilmek boyu, LFA, elastan çekimi ve gerginliği, gramaj ve en hedefi tek kartta durur. Gramaj ve tüp eni ilmek hesabından çıkar, ölçülenle yan yana görünür.

Top barkodu ve ham kumaş kontrolü

Top makineden çıkarken tartılır ve barkodlu etiket alır: makine, vardiya, iplik ve elastan lotu, kg, gramaj, tüp eni. Ham kontrolde delik, iğne çizgisi, düşen ilmek, lycra kaçığı ve yağ lekesi metre metre işaretlenir; top boyaya gitmeden bölünür ya da sınıflanır.

Boya partisine hazırlık

Toplar parti kartına lot, makine, kg ve kalite durumuyla geçer. Karışık lotlu top ayrı tutulur; parti kartı boyahane yazılımınıza ya da kâğıda aynı kayıttan çıkar. Barre şüphesinde hangi topun hangi makineden ve hangi lottan geldiği dakikalar içinde bulunur.

Triko: panel ve makine dosyası planı

Düz örme makineleri için panel bazlı plan: ön, arka, kol, yaka adedi ayrı izlenir, geride kalan panel görünür. Makine dosyasının sürümü, makinede çalışanla karşılaştırılır; eski sürümle örülen panel uyarı olur. Linking ve konfeksiyon planı panel dengesinden beslenir.

Kurabileceğimiz modüller

Örme fabrikası için kurabileceğimiz modüller

Hepsini birden kurmanız gerekmez. Çoğu örme fabrikasında iplik lotu, top etiketi ve artikel kaydıyla başlanır; salon panosu, ham kumaş kontrolü, boya partisi, triko planı ve maliyet sonradan eklenir. Bu sayfadaki beş ekran modüllerin ana yüzleridir.

LOT

İplik lotu ve makine eşleşmesi

Makine başı lot kaydı, boya partisi için lot uyumu, tedarikçi, harman ve büküm farkı, barre uyarısı ve parti bölme önerisi.

ARTİKEL

Artikel kartı

Pus, fayn, sistem, devir, ilmek boyu, LFA, elastan çekimi, gramaj ve en hedefi, onaylı ayar sürümü.

PARTİ

Boya partisine hazırlık

Parti kartı, top listesi, lot uyumu ve boyahaneye sevk; boyahane yazılımıyla veri aktarımı.

ÇÖZGÜLÜ

Çözgülü örme ve levent

Raşel ve trikot makinelerinde levent ve iplik kaydı, parça boyu, makine numarasına göre kapasite.

Ekranda nasıl görünür

Örme fabrikası yazılımı ekranda nasıl görünür

Aşağıdaki ekranlar örme fabrikaları için hazırladığımız gösterim tasarımından. Rakamlar örnektir; sistem sizin makinelerinize, artikellerinize ve müşteri şartlarınıza göre kurulur.

Örme salonu. Her yuvarlak örme makinesi bir halka olarak çizilir; kertikler besleyicidir, renk iplik lotudur. Devir, kg/saat ve TOBB kapasite kriteriyle karşılaştırma yanında durur; makinede karışan lot hemen görünür.
Lot ve makine eşleşmesi. Makine × iplik lotu matrisi, aynı boya partisine girecek topların lot uyumunu gösterir. Farklı tedarikçi, harman, büküm ya da eğirme sistemi barre uyarısı olarak partiyi bölmeyi önerir.
Artikel kartı. Süprem, ribana, interlok ya da kaşkorse için pus, fayn, sistem, ilmek boyu, LFA ve elastan çekimi artikel kartında durur. Gramaj ve tüp eni ilmek hesabından çıkar, ölçülen değerle yan yana görünür.
Top ve ham kontrol. Top, makineden çıkarken barkodlu etiket alır: makine, vardiya, iplik ve elastan lotu, kg, gramaj, tüp eni. Ham kontrolde delik, iğne çizgisi, elastan kaçığı ve yağ lekesi metre metre işaretlenir; top boyaya gitmeden bölünür ya da sınıflanır.
Triko panel planı. Düz örme makineleri için panel bazlı plan: ön, arka, kol ve yaka adedi ayrı izlenir, geride kalan panel görünür. Makine dosyasının sürümü makinede çalışanla karşılaştırılır; eski sürümle örülen panel uyarı olur.

Ekranlardaki firma, kişi ve rakamlar örnektir. Sistem sizin süreçlerinize, belge adlarınıza ve kurallarınıza göre kurulur. Demoyu bir görüşmede birlikte gezelim: demo talep edin

Mevcut ERP entegrasyonu

ERP'niz, makineleriniz ve tasarım yazılımlarınız yerinde kalır.

Örme fabrikalarında genellikle üç sağlam sistem zaten vardır: muhasebe ve e-belge programı, makine üreticilerinin kendi dijital sistemleri ve düz örmede tasarım ile program yazılımı. PAN bunları değiştirmez; aralarındaki eksik halkaları, yani iplik lotu, artikel, top ve boya partisi zincirini kurar.

Entegrasyon yaklaşımımız →
  • Logo, Mikro, ETA ya da kullandığınız ERP ile cari, stok, sipariş, irsaliye ve fatura aktarımı; çift kayıt kalkar. Muhasebe ve resmî belgeler mevcut programınızda kalır.
  • Yuvarlak, çözgülü ve düz örme makinelerinin kendi izleme sistemlerinden devir, durum ve üretim verisinin alınması; yol makine markasına ve sürüme göre keşifte belirlenir. Veri yoksa vardiya sonu girişiyle başlanır.
  • Top tartısı, etiket yazıcısı ve el terminalleriyle barkodlu top etiketi; örme makinesi başında, ham kontrolde ve boyahane girişinde okutma.
  • Boyahane yazılımınıza ya da parti kartınıza lot, makine, kg ve kalite durumuyla top listesinin aktarılması; konfeksiyon ve fason tarafına top ve panel bilgisi.
  • Sunucuyu siz seçersiniz; veri ve kod sizindir. Sistem sizin makinelerinize, artikellerinize ve müşteri şartnamelerinize göre kurulur.
Kazanımlar

Bu katman devreye girince salonda ve boyahane girişinde ne değişir?

  • Her makinede hangi iplik lotunun takılı olduğu görünür; makinede iki lot varsa vardiya sonu beklenmeden uyarı gelir.
  • Aynı boya partisine girecek toplar için lot uyumu parti hazırlanırken görünür; barre riski boyahaneden önce fark edilir.
  • Kapasite tahmin değil hesap: sistem sayısı, devir, ilmek boyu ve numaradan kg/saat çıkar, TOBB kriteriyle gerçekleşen yan yana durur.
  • Artikel ayarı kişiye bağlı kalmaz; onaylı ilmek boyu, elastan çekimi ve gramaj hedefi sürümlü kartta durur, makineye yazılır.
  • Her top tartı, makine, vardiya, iplik ve elastan lotuyla etiketlenir; müşteri sorduğunda cevap defterden değil kayıttan gelir.
  • Ham kumaş hatası metre metre işaretlenir; top boyaya gitmeden bölünür ya da sınıflanır, hatalı metre boya ve işçilik harcamaz.
  • Trikoda panel dengesi görünür; geride kalan panel linking başlamadan fark edilir, eski sürüm makine dosyası ölçü kaymadan yakalanır.
  • Barre ya da şikâyet halinde topun makineden iplik lotuna ve ayar kaydına geri izlenmesi saatler yerine dakikalar alır.
  • Yönetici Excel birleştirmeden makine, vardiya, artikel ve lot bazında randıman, kalite ve maliyeti tek ekranda görür.
Süreç

Keşifle başlayan, 5 aşamalı gerçekçi yol.

  1. 01

    Ön görüşme ve ekran gezisi

    1 hafta

    Örme fabrikanızın yapısını dinleriz: yuvarlak, çözgülü ya da düz örme, makine sayısı, artikeller, hangi iplik, hangi boyahane, hangi ERP. Bu sayfadaki ekranları birlikte gezer, sizde hangi ekranın karşılığı olduğunu konuşuruz.

  2. 02

    Fabrikada keşif

    1-2 hafta

    İplik girişinden sevkiyata akışı yerinde izleriz. Makine listenizi, iş emrinizi, vardiya raporunuzu, top etiketinizi, ham kontrol formunuzu ve parti kartınızı toplar, alan adlarınızı aynen alırız.

  3. 03

    Kapsam, öncelik ve bütçe

    1 hafta

    En çok kanayan yerden başlayan modül sırasını, entegrasyon yollarını, süreyi ve bütçeyi yazılı olarak sunarız. İlk faz çoğu zaman iplik lotu, top etiketi ve artikel kaydıdır.

  4. 04

    Geliştirme ve pilot

    6-10 hafta

    Modülleri sırayla teslim eder, bir salon ve birkaç artikelle gerçek işte deneriz. Vardiya amiri, ham kontrolcü ve planlama her teslimde ekranı kullanır; düzeltmeleri sahadan alırız.

  5. 05

    Devreye alma ve destek

    Sürekli

    Tüm makinelere yayar, ekibinizi eğitir, ilk haftalarda yanınızda dururuz. Sonrasında yeni makine, yeni artikel ya da yeni müşteri şartı için sistemi büyütmek aynı ekiple devam eder.

Neden Pan Innovation House?

Örmecinin diliyle konuşan, top ve lot zincirini sahada kuran ekip.

Ekranı önceden görürsünüz

Söz değil gösterim: örme salonu, lot ve makine eşleşmesi, artikel kartı, top barkodu ve ham kontrol, triko panel planı bu sayfada duruyor. Rakamlar temsilîdir; sizin sisteminiz sizin makineleriniz ve şartnamelerinizle kurulur.

Örmenin terimleriyle çalışırız

Pus, fayn, sistem, ilmek boyu, LFA, süprem, ribana, interlok, barre, top ve panel ekranda sizin kullandığınız adlarla görünür; personel yeni bir dil öğrenmez.

Gaziantep'te, sahaya yakınız

Merkezimiz Gaziantep'te; tekstil üretiminin yoğun olduğu bölgede fabrikada keşif yapar, vardiyada sizinle çalışırız. Londra ofisimiz ihracat müşterisi olan işletmelerle yazışmayı ve belgeyi kolaylaştırır.

Keşifle başlarız

Makine parkı, artikeller ve müşteri yapısı fabrikadan fabrikaya değişir; bu yüzden kapsamı ve bütçeyi keşiften sonra yazılı veririz, önceden rakam söylemeyiz.

Mevcut sistemlerinize dokunmayız

ERP'niz, makine üreticilerinizin sistemleri ve tasarım yazılımlarınız yerinde kalır; biz aralarındaki eksik halkaları kurarız. Muhasebe ve resmî belgeler mevcut programınızda kalır.

Veri ve kod sizindir

Sunucuyu siz seçersiniz. Sistem sizin için yazılır; veriyi ve kaynak kodu başka bir platforma bağımlı kılmadan size teslim ederiz.

Soru-cevap

Örme fabrikası: hesap, sınır değer ve kayıt soruları

Yuvarlak, çözgülü ve düz örmede en çok sorulan kapasite, hesap ve kalite sorularını kaynağıyla yanıtladık: elastan beslemesinin kapasiteye etkisi, raşel ve triko kriterleri, ilmek boyundan kg/saat ve gramaj, makine kaynaklı barre ve ihracat.

Örme fabrikası sorularının tümü (8) →
Sıkça sorulan sorular

Örme Fabrikası (Yuvarlak Örme, Çözgülü Örme, Triko) yazılımı hakkında merak edilenler.

Örme üretim takip programı ne yapar?

İplik girişinden boya partisine uzanan zinciri tek kayıtta tutar: makine, artikel, iplik lotu, ilmek boyu ve elastan ayarı, kg/saat ve randıman, top tartısı ve etiketi, ham kumaş hatası ve boya partisine hazırlık. Asıl farkı, her topun hangi makineden, hangi lottan ve hangi ayarla geldiğinin kayıtta durmasıdır.

Yuvarlak örme takip nasıl yapılır?

Her makine pus, fayn, sistem sayısı, devir, artikel ve iplik lotuyla kaydedilir. Besleyici bazında lot haritası, kg/saat ve randıman izlenir; makine durumları, durak nedenleri ve vardiya çıktısı girilir. Makine verisi yoksa vardiya sonu girişiyle başlanır, sensör eklendikçe canlı veriye geçilir.

Barre nedir, yazılım onu nasıl önler?

Barre, kumaşta iplik yönünde tekrarlayan istenmeyen çubuk ve şerit görüntüsüdür. Cotton Incorporated bülteni nedenini tutarsızlık olarak özetler: farklı numara, eğirme sistemi, karışım, tedarikçi, büküm, tüylülük ve mum miktarı. Yazılım, aynı boya partisine girecek topların lot farkını makine başında kayda alıp parti hazırlanırken gösterir; kuralları siz koyarsınız.

İplik lotu makineye nasıl bağlanır?

İplik çıkışında lot numarası makine ve vardiyayla eşleşir; bobin değişiminde okutma ile ikinci bir lot takılırsa uyarı verilir. Top etiketi lotu ve elastan lotunu taşır, böylece boya partisine giren toplar için lot uyumu görünür.

Artikel kartında neler bulunur?

Artikel adı ve sürümü, pus, fayn, sistem sayısı, iğne sayısı, devir, ilmek boyu, LFA, elastan dtex, çekim ve gerginlik, çekim (take-up) ayarı, gramaj ve en hedefi, çekmezlik şartı. Gramaj ve tüp eni ilmek hesabından çıkarılır ve ölçülenle karşılaştırılır. Alanlar sizin kullandığınız adlarla kurulur.

Kapasite hesabı nasıl yapılır, TOBB kriteri ne anlatıyor?

Gerçekleşen çıktı devir, sistem sayısı, iğne sayısı, ilmek boyu ve iplik numarasından hesaplanır. TOBB'un örme kumaş kapasite kriteri yuvarlak örmede sistem başına 1,5 kg/8 saat, jakarlıda 0,8 kg ve welsoft, havlu, yatak kumaşında 3 kg verir; elastan besleyen sistem için ek iplik hesaplanır. Sistem kriterle gerçekleşeni yan yana gösterir, kapasite raporu için gerekçe sağlar.

Top barkodu ve ham kumaş kontrolü nasıl işler?

Top makineden çıkarken tartılır ve barkodlu etiket basılır: top no, makine, vardiya, iplik ve elastan lotu, kg, gramaj, tüp eni. Ham kontrolde delik, iğne çizgisi, düşen ilmek, lycra kaçığı ve yağ lekesi metre bazlı işaretlenir; karar (boyaya gönder, böl, ikinci sınıf) kayda girer.

Çözgülü örme (raşel, trikot) kapsanır mı?

Evet. Raşel ve trikot makinelerinde levent ve iplik kaydı, makine numarasına göre kapasite, parça boyu ve ham kumaş kontrolü aynı sistemde izlenir. Makine üreticisinin kontrol platformundan veri alınması makine ve sürüme göre keşifte netleşir.

Triko (düz örme) için ne sağlıyorsunuz?

Panel bazlı plan: ön, arka, kol ve yaka adedi ayrı izlenir, panel dengesi ve geride kalan panel görünür. Makine dosyasının sürümü makinede çalışanla karşılaştırılır; eski sürüm uyarı olur. Linking ve konfeksiyon planı panel dengesinden beslenir. Tasarım ve program yazılımınız yerinde kalır.

Shima Seiki, Stoll, Mayer & Cie gibi üretici sistemleri varsa ne olur?

Onlar yerinde kalır. Üretici sistemleri kendi makinelerini ve tasarım ya da program işini iyi yapar; biz karışık parkta iplik lotu, artikel, top ve boya partisi zincirini ve panel dengesini kurar, makine verisini mümkün olduğunca onlardan alırız. Aktarım yolu makine markasına ve sürüme göre keşifte netleşir.

Mevcut ERP'm Logo ya da Mikro. Değiştirmem gerekir mi?

Hayır. Muhasebe, cari, stok ve fatura yerinde kalır. PAN katmanı örme ayrıntısını (makine, artikel, lot, top, panel) tutar ve gerekli hareketleri ERP'ye aktarır; çift kayıt kalkar.

Kurulum ne kadar sürer, maliyeti nedir?

Ön görüşmeden pilota genellikle 9-14 hafta; keşiften sonra kapsam, süre ve bütçeyi yazılı veririz. Makine parkı, artikel sayısı ve entegrasyon sayısı değiştiği için önceden rakam söylemeyiz.

Birlikte başlayalım

Ekranları birlikte gezelim, sonra örme fabrikanıza gelelim

Bir örme fabrikasının sistemini uzaktan yazmak mümkün değil. Önce bu sayfadaki ekranları birlikte gezelim; ardından makinelerinizi, artikel kartlarınızı ve top etiketinizi yerinde görelim. Keşiften sonra kapsam, süre ve bütçeyi yazılı veririz.

İlgili hizmetler

Birlikte düşünülmesi gereken diğer alanlar

Pan Innovation House

Bizi arayın

Telefonla

+90 543 930 12 72

Telefonumuz her gün açık.

Telefonunuzdan WhatsApp

Telefonunuzun kamerasıyla okutun; sohbet mesajınız hazır olarak açılır.

Sizi biz mi arayalım? Bilgilerinizi bırakın